Hőkezelés 4: Hűtés, temperálás, normalizálás, lélegzés
 May 27, 2019|
Hőkezelés 4: kioltás, temperálás, normalizálás, hegesztés
Először is
1. Mi a kioltás?
Az acélból történő kioltás az acél egyikének, a kritikus hőmérsékletre, az Ac3-ra (hypoeutectoid acél) vagy az Ac1-re (hypereutectoid acél) hőmérséklettel, egy ideig tartó hőmegőrzéssel, az ausztenitizáció egészével vagy egy részével, majd nagyobb, mint a kritikus hűtés a hideg gyorsabb hideghőmérséklet az MS alatt a martenzit izotermikus közelébe (vagy Ms), vagy a hőkezelési folyamat bainit transzformációja. Általában az alumíniumötvözet, rézötvözet, titánötvözet, edzett üveg és egyéb anyagok, vagy a gyors hűtési eljárással végzett hőkezelési folyamat szilárd oldatkezelését leállításnak nevezik.
2. A kioltás célja:
1) javítja a fémtermékek vagy alkatrészek mechanikai tulajdonságait. Például: javítsa a szerszámok, csapágyak stb. Keménységét és kopásállóságát, javítja a rugó rugalmas határát, javítja a tengelyrészek átfogó mechanikai tulajdonságait, stb.
2) javítja egyes speciális acélok anyag- vagy kémiai tulajdonságait. Mint például a rozsdamentes acél korrózióállóságának javítása, növelje az állandó mágneses acélt stb
A hűtés leállítása mellett a hűtőközeg ésszerű korrekciós módszer, valamint a megfelelő kioltási módszerek, a szokásos kioltási módszerek, főként egy folyadékleállás, dupla folyadékleállás, kioltás, izotermikus kioltás, helyi kioltás.

3. Az acél munkadarab a befagyasztás után a következő jellemzőkkel rendelkezik:
(1) martenzit, bainit, maradék ausztenit és más kiegyensúlyozatlan (azaz instabil) struktúrákat kaptunk.
(2) nagy belső stressz van.
(3) A mechanikai tulajdonságok nem felelnek meg a követelményeknek. Ezért az acél munkadarab a leállítás után általában temperálással történik
Másodszor, a temperálás
1. Mi a temperálás?
A fémfa vagy a fűtőelemek egy bizonyos hőmérsékletre történő leállítása után hőkezelés, bizonyos idő elteltével a hőkezelési folyamat hűtése és a temperálás után egy művelet következik, majd a leállítás után általában a munkadarab hőkezelése történik. az eljárás vége, és így a végső feldolgozásnak nevezett kioltási és temperálási folyamat kombinációja.
2. A kioltás és temperálás fő célja:
1) csökkenti a belső feszültséget és csökkenti a sebezhetőséget, nagy a feszültség és a törékenység a hűtőelemekben, például a nem időszerű temperálás gyakran deformálódást vagy akár repedést okoz.
2) állítsa be a munkadarab mechanikai tulajdonságait, a munkadarabot a kioltás után, a nagy keménységet, a törékenységet, hogy megfeleljen a különböző munkadarabok különböző teljesítménykövetelményeinek, állítható a keményítés, a keménység, a szilárdság, a plaszticitás és a keménység.
3) stabilizálja a munkadarab méretét. A metallográfiai szerkezetet temperálással stabilizálhatjuk annak biztosítására, hogy a jövőbeli használat során ne alakuljon ki deformáció.
4) javítja néhány ötvözött acél vágási teljesítményét.
3. A temperáló hatás:
(1) javítja a szervezet stabilitását, hogy a feldolgozás során a munkadarab már ne forduljon elő szervezeti átalakuláson, hogy a munkadarab geometriai mérete és teljesítménye stabil maradjon.
(2) megszünteti a belső feszültséget, hogy javítsa a munkadarab teljesítményét és a munkadarab geometriájának méretét.
(3) állítsa be az acél mechanikai tulajdonságait, hogy megfeleljen a használati követelményeknek.
Az oka annak, hogy a hőkezelés hatására a hőmérséklet emelkedik, az atomok aktivitása fokozódik, és a vas-, szén- és más ötvözőelemek atomjai gyorsabban diffundálhatók az atomok átrendeződésének és kombinációjának elérése érdekében, így az instabil kiegyensúlyozatlan struktúra fokozatos átalakítása stabil egyensúlyi struktúrává. A belső feszültség kiküszöbölése a fém erősségének csökkenésével is függ, amikor a hőmérséklet emelkedik. Általános acélhőmérséklet, keménység és szilárdság csökkenés, a plaszticitás javult. Minél magasabb a temperálási hőmérséklet, annál nagyobb a mechanikai tulajdonságok változása. Néhány ötvözött acél ötvözetelemek magasabb tartalma bizonyos hőmérsékleti tartományban enyhe fémvegyületeket válthat ki, ami növeli az erőt és a keménységet. Ezt a jelenséget másodlagos keményítésnek nevezik.
Hőmérsékleti követelmények: A különböző célú munkadarabokat különböző hőmérsékleteken kell temperálni a használatban lévő követelményeknek megfelelően.
(1) vágószerszámok, csapágyak, karburáló és hígító alkatrészek, felszíni kioltó alkatrészek gyakran 250 ℃ alacsony hőmérsékletű temperálás alatt. Az alacsony hőmérsékleten végzett temperálás után a keménység kevéssé változik, a belső feszültség csökken, és a szívósság kissé nő.
(2) 350 ± 500 ℃-os rugó a temperálási hőmérséklet alatt, nagy rugalmasság és a szükséges szilárdság érhető el.
(3) a szénszerkezetben az acélrészek általában 500 ~ 600 temperature magas hőmérsékletű temperálással készülnek, hogy megfelelő szilárdságot és szilárdságot biztosítsanak.
A 300 ℃-os keményítésű acél gyakran növeli a törékenységét, ezt a jelenséget az első fajta hajlamosságnak nevezik. A hőmérsékletet általában nem szabad ezen a hőmérséklettartományon elvégezni. Néhány közepes szén-ötvözetű szerkezeti acél is törékeny, ha magas hőmérsékleten lassan szobahőmérsékletre hűtjük. Ezt a jelenséget úgy ismerik, mint a második típusú temperamentumot. A molibdén hozzáadása az acélhoz vagy az olajban vagy vízben történő hűtés során a temperálás során megakadályozhatja a második típusú temperamentumot. Ez a törékenység megszüntethető, ha a második típusú temperamentumot visszahűtjük az eredeti hőmérsékletre.
A gyártásban, gyakran a munkadarab teljesítménykövetelményeinek megfelelően. A különböző fűtési hőmérsékletek szerint a temperálás alacsony hőmérsékletre, közepes temperálásra és nagy edzésre osztható. A kioltást és az azt követő magas hőmérsékletű temperálást kombináló hőkezelési folyamatot leállítónak és temperálásnak nevezzük, azaz nagy szilárdsággal és jó hajlékonysággal rendelkezik.
1) alacsony hőmérsékletű temperálás: 150-250 ℃, M hát, csökkenti a belső feszültséget és a törékenységet, javítja a műanyag keménységét, nagyobb keménységet és kopásállóságot. Mérőeszközök, vágószerszámok és gördülőcsapágyak készítésére stb.
Hőmérséklet-temperálás 2-ben): 350-500 ℃, T vissza, nagy rugalmassággal, bizonyos plaszticitással és keménységgel rendelkezik. A rugók, kovácsolószerszámok stb.
3) magas hőmérsékletű temperálás: 500-650 ℃, S hát, jó átfogó mechanikai tulajdonságokkal rendelkezik. Fogaskerekek, főtengelyek stb.
Harmadszor, normalizálni
1.Mi normalizálódik?
A normalizálás egy hőkezelés, amely javítja az acél keménységét. Melegítsük az acélelemeket Ac3-ra, több mint 30 ~ 50 ° C-os hőmérséklet után, a levegőhűtés óta eltelt ideig tartó hőmegőrzést. A fő jellemzője, hogy a hűtési sebesség gyorsabb, mint a hegesztés, de alacsonyabb, mint a kioltás. Normálizáláskor a kristályosított acélszemcsék kissé gyorsabb hűtéssel finomíthatók, ami nemcsak kielégítő szilárdságot eredményez, hanem jelentősen javíthatja a szívósságot (AKV-érték) és csökkentheti az összetevők repedési tendenciáját. Néhány alacsony ötvözetű hengerelt acéllemezek, kovácsoló és öntő alkatrészek normalizálása után az anyagok átfogó mechanikai tulajdonságai jelentősen javulhatnak, és a vágási tulajdonságok is javíthatók.
2. A normalizálásnak az alábbi céljai vannak, és a HASZNÁLAT:
(1) hypoeutectoid acélhoz, normalizálva a túlhevített durva kristályszerkezet öntési, kovácsolási, hegesztési részeinek kiküszöbölésére, a szalagszerkezetben hengerelt; Gabona finomítása; És az előmelegítés előtt is használható, mielőtt leállítaná.
(2) a hypereutectoid acél esetében a normalizálás kiküszöbölheti a hálózati másodlagos cementitot, és nemcsak a mechanikai tulajdonságok javítására, hanem a jövőbeni szferoidizációs hegesztésre is alkalmassá teszi a gyöngyház finomítását.
(3) az alacsony szén-dioxid-kibocsátású vékony acéllemez esetében a normalizálás megszüntetheti a szemcseméretmentes cementit, annak érdekében, hogy javítsa mélyhúzó teljesítményét.
(4) az alacsony szén-dioxid-tartalmú acél és az alacsony szén-dioxid-tartalmú alacsony ötvözetű acél esetében a normalizálás segítségével finomabb pelyhes pearlite szerkezetet kaphat, hogy a keménység hb140-190-re nőjön, elkerülve a vágási késleltetést, javítsa a vágási folyamatot. Közepes szénacél esetén a normalizálás gazdaságosabb és kényelmesebb, ha mind a normalizálás, mind a hegesztés rendelkezésre áll.
(5) az átlagos közepes szén-struktúrájú acél esetében az alkalom mechanikai tulajdonságai nem magasak, és a hűtés és a magas hőmérsékletű temperálás helyett nemcsak könnyen kezelhetőek, hanem az acélszerkezet és a méretstabilitás is használható.
( 6 ) Magas hőmérséklet-normalizálás (az Ac3 felett 150 - 200 ℃) a magas hőmérsékletű diffúziós sebesség miatt magasabb, csökkentheti az öntvények és a kovácsolt termékek összetételének szegregációját. A magas hőmérséklet-normalizálást követően a durva szemcséket a második későbbi normalizálással finomíthatjuk alacsonyabb hőmérsékleten.
(7) Valamennyi földtulajdonos, aki néhány gőzturbina és alacsony és közepes szén-ötvözetű acél kazánjára használt, normálizálást általában bainitszerkezet előállítására használnak, majd a magas hőmérsékleten végzett temperálás során, amikor 400 ~ 550 in-ban használják, jó képessége van arra, hogy ellenálljon a csúszásnak .
(8) Az acélon és az acélon kívül a normalizálást széles körben használják a gömbgrafitos öntöttvas hőkezelésében is, így Pearlite-mátrixot tartalmaz, amely javítja a noduláris öntöttvas szilárdságát.
Mivel a normalizálást levegőhűtés, környezeti hőmérséklet, halmozási mód, légáram és munkadarab mérete befolyásolja a szerkezet és a teljesítmény normalizálása után. Az ötvözött acélok osztályozási eljárásaként a normalizáló mikroszerkezet is használható. Általában a minta szerint 900 ℃-ra melegítjük 25 mm átmérőjű, a levegőhűtés a szervezet, az ötvözött acél gyöngy, acél, acél martenzit acél és ausztenites acél.

Négy, izzítás
1. Mi az a hőkezelés?
A hegesztés olyan hőkezelési eljárás, amelyben a fém lassan egy bizonyos hőmérsékletre melegszik, elegendő ideig tart, majd megfelelő sebességgel lehűtjük. A hegesztési hőkezelés teljes lágyításra, nem teljes lágyításra és feszültségmentesítő hegesztésre oszlik. A hegesztett anyagok mechanikai tulajdonságait szakítószilárdsági vagy keménységi teszt segítségével lehet vizsgálni. Sok acél van a hőkezelés állapotában. A Rockwell keménységmérő segítségével ellenőrizhető a HRB keménysége az acél keménység vizsgálatához. A vékonyabb acéllemezek, acélszalagok és vékonyfalú acélcsövek esetében a felszíni rockwell keménységmérő használható a HRT keménységének vizsgálatára.
2. A hegesztés célja:
(1) javítsa vagy megszüntesse az acélt öntés, kovácsolás, hengerlés és hegesztés során, melyet a különböző szövethibák és a maradék feszültség okoz, hogy megakadályozza a munkadarab deformálódását, repedését.
(2) a munkadarab lágyításához.
(3) finomítsa a gabonát, javítsa a szervezetet a munkadarab mechanikai tulajdonságainak javítása érdekében.
(4) a végső hőkezelésre (kioltás, temperálás) a szervezet felkészülésére.
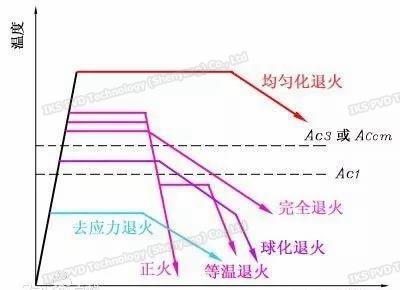
3. A közös izzítási folyamatok a következők:
(1) Teljes lágyítás. A közepes és alacsony szénacél öntéshez, kovácsoláshoz és hegesztéshez a gyenge durva túlmelegedési szerkezet mechanikai tulajdonságai után használják. A ferrit-ausztenites hőmérsékletre melegített munkadarab több mint 30 ~ 50-ra , a hőmegőrzésre egy ideig, majd a lassú hűtésű kemencével, ausztenites hűtés közben ismét megváltozik, az acél szervezését teszi lehetővé.
(2) Szferoidizáló hegesztés. A kovácsolás után a szerszámacél és a csapágyacél keménységének csökkentése. A munkadarab 20-40 ℃ feletti ausztenites acélhőmérsékletet hevít , lassú hűtés a hőmegőrzés után, a gyöngyház lamellás cementit golyóba történő hűtése során, csökkentve a keménységet.
(3) Izotermikus hegesztés. A nagy nikkel- és krómtartalmú ötvözött szerkezeti acélok nagy keménységének csökkentése a vágáshoz. Általában az ausztenit viszonylag gyors sebességgel először az ausztenit legstabilabb hőmérsékletére hűti, és a keménység csökkenthető, ha az ausztenit megfelelő hőmegőrzés után tortuoitokká vagy szorbitdá alakul.
(4) Átkristályosodás. A fémhuzal, vékony lemez hideghúzás, hideghengerléses keményítő jelenség (keménység, műanyag csökkenés) kiküszöbölése érdekében. Fűtési hőmérséklet általában acél kezdett alakítani az ausztenites hőmérséklet alatt 50 ~ 150 ℃ , csak így képes kiküszöbölni a törzs keményítő hatása lágyítani egy fém.
(5) Grafitizációs hegesztés. A nagy mennyiségű cementitot tartalmazó öntöttvas átalakítása jó plaszticitású, öntvényes vasból. Az öntési folyamatot 950 ° C- ra melegítjük, vagy a hőmegőrzési idő után megfelelő hűtést, a cementit bomlást képező flokuláns tömeggrafit képződik.
(6) Diffúziós hegesztés. Az ötvözetöntés kémiai összetételének homogenizálására és javítására szolgál. A módszer az öntés olvadása nélkül a lehető legmagasabb hőmérsékletre történő felmelegítése, és hosszú ideig melegen tartása, majd lassan hűlni, miután az ötvözet minden elemét eloszlatják és egyenletesen elosztják.
(7) Feszültségmentesítés. Az acélöntvények és a hegesztési alkatrészek belső feszültségének kiküszöbölése. Mert az ausztenites acél fűtési hőmérséklet 100 ~ 200 ℃ alatti kialakulása után kezdődött, a hűtés utáni levegőben tartás megszüntetheti a belső stresszt.